Les programmes sportifs et les marques de vêtements sont confrontés à un défi opérationnel strict lors de la fabrication de vêtements de sport. Choisir la mauvaise méthode de décoration des vêtements entraîne le remplacement des uniformes à la mi-saison. Les encres épaisses se décollent après des lavages commerciaux répétés. Les logos rigides se fissurent sous la tension extrême du tissu pendant la compétition. Les vêtements mal décorés emprisonnent la chaleur, provoquant une surchauffe et des performances médiocres des athlètes. Ces échecs physiques nuisent au moral des équipes et détruisent la réputation du commerce de détail. Équilibrer les exigences esthétiques, les performances sportives et les exigences d’approvisionnement nécessite une compréhension technique de la décoration en tissu. Vous devez évaluer vêtements de sport sublimés vs vêtements de sport imprimés pour prendre une décision de fabrication fondée sur des preuves. Cette comparaison décompose les différences mécaniques, les contraintes matérielles et les résultats de performance de chaque méthode afin que vous puissiez spécifier le processus correct pour votre prochaine série de production.
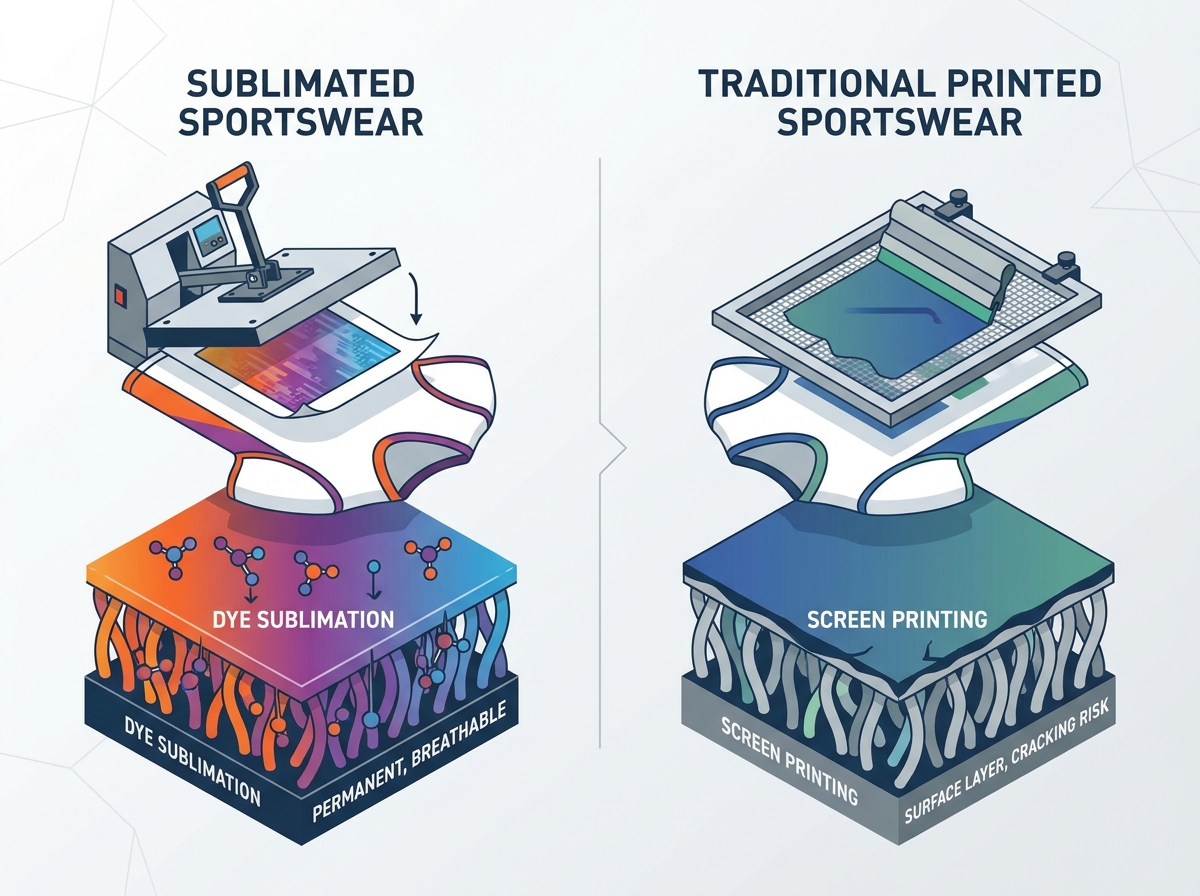
Impact sur les performances : la sublimation intègre le colorant directement dans les fibres du tissu, conservant 100 % de la respirabilité et de l'élasticité d'origine du vêtement, tandis que l'impression traditionnelle applique une couche sur le tissu qui peut restreindre la circulation de l'air et l'élasticité.
Durabilité et cycle de vie : les designs sublimés ne se fissureront pas, ne se décolleront pas et ne se décoloreront pas en cas d'utilisation sportive intensive et de lavages commerciaux, offrant une durée de vie fonctionnelle plus longue et une qualité de marque perçue plus élevée que les vêtements sérigraphiés ou transférés à chaud.
Limitations du tissu : La sublimation nécessite des tissus synthétiques (mélanges minimum de 70 à 80 % de polyester ou d'élasthanne) et des bases de couleur claire, tandis que les méthodes d'impression traditionnelles offrent une compatibilité plus large entre le coton et les textiles de couleur foncée.
Coût à grande échelle : la sérigraphie traditionnelle est très rentable pour les commandes groupées avec un minimum de couleurs, tandis que la sublimation offre un prix forfaitaire quelle que soit la complexité de la conception, ce qui la rend supérieure pour les modèles commerciaux hautement personnalisés, multicolores ou d'impression à la demande (POD).
Table des matières
Basculer
Définir les mécanismes de production : comment fonctionne chaque méthode
La science de la sublimation
La sublimation repose sur une réaction chimique précise plutôt que sur une application en surface. La production commence par le dépôt de colorants dispersés spécialisés sur du papier transfert couché à l'aide d'imprimantes numériques grand format. Le grammage du papier, généralement mesuré en grammes par mètre carré (GSM), détermine la quantité d'encre qu'il peut contenir sans se déformer. Les opérateurs introduisent ensuite ce papier imprimé et le tissu vierge dans une presse à chaud à calandre rotative. Les températures à l’intérieur du tambour atteignent environ 400°F (200°C). Sous cette chaleur intense et cette pression mécanique, le colorant solide se transforme instantanément en gaz sans passer par l’état liquide. Simultanément, l'exposition thermique ouvre les pores microscopiques des fibres polymères du tissu. Le gaz pénètre dans ces pores ouverts. Au fur et à mesure que le tissu sort de la presse et refroidit, les pores se ferment, emprisonnant définitivement le colorant à l’intérieur de la fibre. L'encre devient partie intégrante du tissu lui-même. Il ne repose pas en surface. Cette liaison moléculaire garantit que le design reste intégré en permanence à la structure textile.
Catégories d'impression traditionnelle
L'impression traditionnelle englobe plusieurs processus mécaniques distincts. Chacun applique un support physique sur la surface du tissu plutôt que de modifier chimiquement la fibre. Comprendre ces mécanismes permet d'identifier leurs limites physiques sur les vêtements de sport.
Sérigraphie : les techniciens enduisent les écrans à mailles fines d’une émulsion sensible à la lumière. Ils exposent l'écran à la lumière ultraviolette pour créer un pochoir négatif. Les opérateurs poussent ensuite des encres épaisses au plastisol ou à base d'eau à travers les zones à mailles ouvertes directement sur le tissu à l'aide d'une raclette. Le vêtement passe dans un séchoir à convoyeur à environ 320°F pour durcir la couche d'encre sur la surface.
Direct-to-Garment (DTG) : Cette méthode fonctionne comme une imprimante à jet d’encre standard. Les machines pulvérisent de l’encre liquide à base d’eau directement sur la surface du tissu. Les vêtements foncés nécessitent un prétraitement liquide pour aider l’encre à adhérer et l’empêcher de pénétrer entièrement dans le tissage. Le vêtement nécessite ensuite un durcissement thermique via une presse flottante ou un tunnel de séchage pour définir le motif.
Transfert thermique et vinyle : les traceurs découpent des motifs vectoriels dans des rouleaux de vinyle polyuréthane coloré. Les opérateurs éliminent manuellement l’excédent de matériau à l’aide de pics pointus. Ils placent le vinyle sur le vêtement et appliquent une presse à chaud commerciale. La chaleur active un support adhésif, faisant fondre le vinyle sur la surface du tissu sous une forte pression.
Critères de performance et de réussite sportive
Respirabilité et évacuation de l'humidité
La performance sportive dépend fortement de la régulation thermique. Les vêtements de sport haute performance utilisent des tissus évacuant l'humidité conçus pour évacuer la transpiration du corps et la repousser vers la surface pour une évaporation rapide. Cette action capillaire nécessite des pores de tissu ouverts. Les méthodes d'impression traditionnelles sabotent cette fonctionnalité. Les encres Plastisol créent un bouclier en plastique solide sur le tissu. Ce bouclier bloque les pores microscopiques du textile. L'air ne peut pas circuler. La sueur ne peut pas s'échapper. Les athlètes développent souvent des zones de transpiration abondantes directement sous de grands logos ou numéros sérigraphiés. La sublimation résout entièrement ce problème. Parce que le colorant se lie intérieurement aux fibres, les espaces entre les fils tissés restent complètement ouverts. Le vêtement conserve sa respirabilité d'origine. La circulation de l'air reste illimitée sur toute la surface du maillot, permettant à la technologie d'évacuation de l'humidité de fonctionner exactement comme prévu.
Extensibilité et flexibilité (le facteur spandex)
Les vêtements de sport modernes intègrent des pourcentages élevés de spandex ou d'élasthanne pour obtenir une extensibilité dans les 4 sens. Les équipements de compression, les maillots de lutte et les kits de cyclisme s'étirent considérablement pendant leur utilisation. Les impressions de surface traditionnelles sont aux prises avec une tension extrême. Lorsqu’un athlète se jette ou s’étire, le tissu sous-jacent se dilate. La couche rigide d’encre sérigraphiée ou de vinyle pressé à chaud ne peut pas se dilater au même rythme. Cette différence entraîne la fissuration, la déformation ou le décollement de l'impression de la couche de base. Les motifs sublimés s'étirent naturellement avec le tissu. Le colorant se dilate le long des fibres d'élasthanne sans aucune distorsion ni défaillance structurelle. L'intégrité du design reste impeccable quelle que soit l'étendue de l'étirement du vêtement, et elle reprend parfaitement sa forme lorsque le tissu reprend sa forme originale.
Poids, sensation tactile et anti-frottement
Les athlètes d'endurance ont besoin de vêtements légers et sans friction. La texture d’un vêtement impacte directement le confort sur de longues distances. La sérigraphie et les transferts de vinyle ajoutent un poids mesurable à un maillot. Ils introduisent également une texture visible, connue dans l'industrie sous le nom de « sensation au toucher ». Les impressions lourdes en plastisol sont rigides et caoutchouteuses. Lors de mouvements sportifs répétitifs, comme courir un marathon ou ramer, la friction de ces empreintes rigides et surélevées provoque de graves frottements contre la peau. La sublimation n’ajoute aucun poids au vêtement. Il ne laisse absolument aucune texture à la surface. Le tissu est identique avant et après le processus d'impression. Cette finition sans friction en fait le choix optimal pour les sports d'endurance et les activités à mouvement intense où les irritations cutanées ruinent les performances.
Durabilité, cycle de vie et valeur de la marque
Résistance à l'abrasion et aux chocs
Les sports de contact soumettent les uniformes à des abus physiques extrêmes. Le rugby, le football américain et les arts martiaux mixtes impliquent une friction constante contre le gazon, l'équipement et les autres joueurs. Les décorations au niveau de la surface échouent rapidement dans ces environnements. Un tacle dur sur gazon artificiel grattera facilement les numéros pressés à chaud ou les logos sérigraphiés. Le frottement arrache littéralement l’encre de la surface du tissu. Les uniformes sublimés offrent une résistance supérieure à l’abrasion. Étant donné que le colorant réside à l’intérieur des fibres polymères, le frottement superficiel ne peut pas supprimer le motif. Le tissu lui-même devrait se déchirer complètement pour détruire le logo. Cette durabilité intégrée garantit que les uniformes conservent une apparence professionnelle tout au long d’une saison sportive agressive.
Lavabilité et résistance aux UV
Les processus de blanchiment commercial détruisent les vêtements de sport traditionnels. Les responsables de l'équipement des équipes utilisent des machines à laver industrielles, des détergents agressifs au pH élevé et des sèche-linge à haute température pour désinfecter les uniformes. La chaleur élevée dégrade l’adhésif des transferts en vinyle, provoquant l’enroulement et le pelage des chiffres sur les bords. Des lavages répétés décomposent les encres plastisol, conduisant à un aspect délavé et craquelé. De plus, une exposition prolongée au soleil lors de sports de plein air entraîne une décoloration des pigments traditionnels. La sublimation résiste aux deux menaces. La liaison chimique entre le colorant dispersé et la fibre polyester est permanente. Les vêtements sublimés résistent à des centaines de cycles de lavage à haute température sans perdre l’éclat des couleurs. Les colorants présentent également une excellente résistance aux UV, empêchant la décoloration lors de longs tournois en plein air.
Cycle de vie et fréquence de remplacement
Évaluer la durée de vie opérationnelle du vêtement. Les uniformes décorés avec des encres de surface doivent souvent être remplacés à la mi-saison en raison d'un échec esthétique. Les numéros se décollent, rendant le maillot inportable pour les matchs officiels de la ligue. Les vêtements sublimés éliminent ce cycle de remplacement. L'investissement de fabrication initial donne un uniforme qui dure plusieurs saisons sans dégradation visuelle. Ce cycle de vie prolongé réduit la charge administrative des directeurs sportifs et des responsables des achats qui, autrement, passent du temps à commander des équipements de remplacement.
Marges de vente au détail et qualité perçue pour les marques
Les marques de vêtements s'appuient sur la qualité perçue pour stimuler les ventes et fidéliser leurs clients. Les consommateurs associent les imprimés épais et craquelés aux articles promotionnels bon marché. Les marques de vêtements de sport haut de gamme ne peuvent pas se permettre cette association. Les vêtements de sport sublimés offrent une finition haut de gamme prête à être vendue au détail. Les couleurs vives et résistantes à la décoloration et la douceur du toucher signalent la qualité au consommateur. Cette perception premium permet aux marques de commerce électronique et de vente au détail de vêtements de générer des marges de vente au détail plus élevées. De plus, la longévité des vêtements sublimés réduit les taux de retour des clients en raison de défauts d’impression. Fournir un produit durable et performant améliore directement la réputation de la marque et stimule les achats répétés.
Conception, personnalisation et identité de marque
Limites de conception
L'impression traditionnelle impose des limites physiques strictes en matière de placement des motifs. La sérigraphie nécessite des surfaces planes et dégagées. Les opérateurs doivent adapter le dessin dans une zone imprimable spécifique, généralement un cadre de délimitation rectangulaire sur le devant ou le dos de la chemise. L'impression sur les coutures, les fermetures éclair ou les cols est presque impossible avec les méthodes traditionnelles. La sublimation débloque l'impression intégrale (AOP). Les concepteurs peuvent créer des graphiques bord à bord couvrant l’intégralité du vêtement à l’aide de fichiers vectoriels ou raster haute résolution. Des motifs géométriques complexes, des dégradés homogènes et des graphiques enveloppants deviennent facilement réalisables. Le design coule en continu sur les manches, les panneaux latéraux et les cols sans interruption.
Complexité des couleurs et production
Le nombre de couleurs dicte le flux de production dans l’impression traditionnelle. La sérigraphie nécessite un processus de sérigraphie, de film positif et de configuration distinct pour chaque couleur d'un dessin. Un logo en six couleurs nécessite six écrans. Ce processus de configuration nécessite beaucoup de travail et de temps. Par conséquent, les conceptions complexes deviennent très inefficaces à produire. La sublimation utilise une gamme de couleurs CMJN dans un processus d'impression numérique. L'imprimante numérique mélange quatre couleurs de base (Cyan, Magenta, Jaune, Noir) pour créer simultanément des millions de nuances distinctes. L'impression d'une image photoréaliste avec mille variations de couleurs nécessite exactement le même effort que l'impression d'un cercle noir uni. La sublimation élimine la barrière de la complexité des couleurs.
Personnalisation (noms et numéros)
Les sports d'équipe nécessitent l'impression de données variables. Chaque maillot nécessite un nom et un numéro de joueur uniques. La fabrication traditionnelle considère la personnalisation comme une étape secondaire à forte intensité de main d’œuvre. Une usine peut sérigraphier le logo de l’équipe en vrac, puis presser manuellement à chaud des numéros de vinyle individuels sur chaque maillot plus tard. Ce processus en deux étapes introduit des erreurs d’alignement et du temps de travail supplémentaire. La sublimation intègre la personnalisation directement dans la phase de fabrication primaire. Le fichier de conception numérique comprend le nom et le numéro spécifiques de chaque vêtement, souvent gérés via un logiciel de liste automatisé. L'imprimante imprime l'intégralité du panneau personnalisé en une seule fois. Le logo, le motif de fond, le nom et le numéro sont tous transférés simultanément sur le tissu. Ce flux de travail en une seule étape élimine le traitement secondaire.
Compatibilité des tissus et science des matériaux
L'exigence du polyester
La sublimation opère sous une stricte contrainte matérielle. Le procédé chimique ne fonctionne qu'avec des polymères synthétiques. Les colorants dispersés nécessitent des molécules de polymère pour se lier avec succès. La sublimation nécessite donc des tissus contenant au moins 70 à 80 % de polyester. Il fonctionne également exceptionnellement bien sur les mélanges de nylon et d'élasthanne. Tenter de sublimer les fibres naturelles donne de mauvais résultats. Si vous sublimez un mélange poly-coton 50/50, la teinture ne se lie qu'aux fils polyester. La teinture est éliminée des fils de coton lors du premier cycle de lessive. Il en résulte un aspect vintage délavé et délavé. Pour des vêtements de sport dynamiques et permanents, la teneur élevée en polyester n'est pas négociable.
Le risque de migration du colorant DTG sur le polyester
L'impression directe sur vêtement rencontre des difficultés considérables avec les vêtements de sport en raison de la migration des colorants. Lors de la fabrication de tissus en polyester coloré, les usines textiles utilisent des colorants dispersés. Si une imprimante applique de l'encre DTG à base d'eau sur une chemise en polyester rouge, le vêtement doit passer par un tunnel thermique pour durcir l'encre. La chaleur élevée réactive les colorants rouges dispersés dans le tissu. Ces colorants rouges migrent vers le haut et s'infiltrent dans l'encre DTG humide. Un logo DTG blanc deviendra soudainement rose. Cette migration de colorant ruine l'intégrité visuelle du logo. La sublimation évite entièrement ce point d’échec car le processus teint directement le tissu blanc, plutôt que d’imprimer sur des tissus colorés pré-teints.
La contrainte du tissu sombre
L'encre de sublimation est intrinsèquement transparente. Le processus n'utilise pas d'encre blanche. Les zones blanches dans un motif sublimé sont simplement les zones non imprimées du tissu de base blanc qui apparaissent à travers. L’encre étant transparente, elle ne peut pas couvrir les couleurs sombres. Vous ne pouvez pas sublimer un logo jaune sur une chemise noire. Le tissu noir absorbera la teinture jaune, la rendant invisible. La sublimation doit toujours commencer avec un tissu de base blanc ou de couleur claire. L'imprimante applique simultanément les couleurs de fond sombres et les logos clairs pendant le processus de transfert.
Là où l’impression traditionnelle gagne
Malgré les avantages de la sublimation, l’impression traditionnelle reste obligatoire pour des applications spécifiques. Si une marque exige des sweats à capuche d'échauffement 100 % coton épais, la sérigraphie ou le DTG sont les seules options viables. Si le plan de fabrication implique l’impression de logos simples sur des vêtements vierges préteints en noir ou bleu marine, la sérigraphie fournit la couverture opaque nécessaire. De plus, l’impression traditionnelle prend en charge les applications d’encres spécialisées. Les marques à la recherche de feuilles métalliques, d'impressions feuilletées, de gels haute densité ou d'effets phosphorescents doivent s'appuyer sur des techniques de sérigraphie. La sublimation ne peut pas reproduire ces finitions texturées en relief.
Comparaison technique : sublimation et impression traditionnelle
Fonctionnalité
Sublimation
Sérigraphie
Transfert thermique / Vinyle
Respirabilité
100% retenu
Limité par la couche d'encre
Complètement bloqué
Extensible
Excellent (se déplace avec le tissu)
Faible à modéré (sujet aux fissures)
Mauvais (claque sous tension)
Exigence de tissu
Synthétique (Polyester/Spandex)
Tout (coton, mélanges, poly)
Tout (coton, mélanges, poly)
Couleur de base
Doit être blanc/clair
N'importe quelle couleur
N'importe quelle couleur
Texture (sensation de la main)
Aucun (poids nul)
Surface lourde et surélevée
Sensation rigide et plastique
Évolutivité, délais de production et compromis en matière de coûts
Coûts d'installation et quantités minimales de commande
L’évolutivité de la fabrication dépend de l’efficacité de la configuration. La sérigraphie implique des barrières de configuration initiales élevées. Graver des écrans, mélanger des encres et calibrer la presse prend un temps considérable. Les usines doivent amortir ce temps de configuration sur une grande série de production. Par conséquent, les sérigraphes appliquent des quantités minimales de commande (MOQ) strictes. Produire cinq maillots personnalisés par sérigraphie est très inefficace. La sublimation ne nécessite pratiquement aucune configuration physique. L'opérateur charge simplement le fichier numérique et appuie sur imprimer. Ce flux de travail numérique élimine les frais d'installation et permet aux usines de produire un seul vêtement personnalisé avec la même efficacité qu'un millier d'unités.
Risque d'impression à la demande et d'inventaire
La gestion des stocks dicte la survie des marques de vêtements modernes. Détenir des milliers de maillots pré-imprimés immobilise du capital et introduit un risque d'inventaire énorme. Si un design spécifique ne se vend pas, la marque subit une perte. La sublimation permet le modèle commercial d'impression à la demande (POD). Les marques peuvent répertorier des centaines de créations numériques sur leurs boutiques e-commerce sans détenir de stock physique. Lorsqu'un client passe une commande, l'usine sublime, coupe et coud ce vêtement spécifique. Cette approche sans stock permet aux marques de tester de nouveaux marchés et de lancer de nouvelles collections sans risque financier initial.
Courbes de volumes
L'efficacité de la production évolue considérablement en fonction du volume et de la simplicité de conception. Pour les productions massives nécessitant un logo simple et monochrome, la sérigraphie domine. Une fois l’écran unique installé, une presse automatique peut produire des centaines de chemises par heure pour une fraction de l’effort par unité. Cependant, à mesure que le nombre de couleurs augmente, l’efficacité de la sérigraphie diminue. La sublimation maintient une courbe de production plate. L’effort pour produire une unité est identique à l’effort pour en produire cent. Pour les vêtements d'équipe hautement personnalisés, les designs multicolores ou les listes de données variables, la sublimation reste le choix le plus économique quel que soit le volume total.
Délais
Les délais de production varient en fonction du flux de travail choisi. La sérigraphie utilise généralement des vêtements vierges préfabriqués. L’usine sort des chemises vierges d’une étagère, les imprime et les expédie rapidement. Les vêtements de sport sublimés utilisent souvent un processus de fabrication coupé-cousu. L'usine imprime le motif sur des rouleaux plats de tissu blanc. Les découpeurs laser découpent le tissu en panneaux de vêtements individuels. Les couturières cousent ensuite les panneaux ensemble pour construire le maillot final. Ce processus de coupe-couture garantit des graphismes parfaits bord à bord, mais il prolonge le délai de livraison global. Les marques doivent tenir compte de cette phase d'assemblage plus longue lors de la planification des lancements de produits saisonniers.
Impact environnemental et durabilité
Utilisation de l'eau et des produits chimiques
La fabrication textile a un impact considérable sur les écosystèmes locaux. La sérigraphie traditionnelle nécessite une intervention chimique importante. Le nettoyage et la récupération des écrans impliquent des dissolvants d’émulsion, des dégradants d’encre et des dégraissants puissants. Le rinçage de ces produits chimiques envoie les eaux usées contaminées dans les systèmes de drainage locaux. Les encres Plastisol contiennent également du PVC et des phtalates. La sublimation offre un profil environnemental beaucoup plus propre. Les colorants dispersés sont à base d'eau et non toxiques. Le processus de transfert utilise de la chaleur et de la pression, ne nécessitant absolument aucune eau. La sublimation ne produit aucune eau usée. Le seul sous-produit important est le papier transfert usagé, que les installations modernes recyclent facilement. Ce procédé à sec rend la sublimation très attractive pour les marques privilégiant des pratiques de fabrication durables.
Risques de mise en œuvre et stratégies d’atténuation
Risques de correspondance des couleurs (précision Pantone)
Atteindre exactement les couleurs de la marque de l'entreprise constitue un défi majeur dans l'impression textile numérique. Les couleurs de sublimation changent en fonction de la température de la presse à chaud, du temps de séjour et de la composition spécifique du tissu de base. Un code hexadécimal numérique qui apparaît en bleu royal sur un écran d'ordinateur peut apparaître en bleu violacé sur un maillage 100 % polyester. Ne procédez jamais à une production en masse basée uniquement sur des maquettes numériques. Exigez toujours des radiations physiques. Une radiation est un petit échantillon de tissu imprimé avec votre motif spécifique sur le tissu de production exact. Examinez cet échantillon physique sous un éclairage naturel pour vérifier l’exactitude Pantone avant d’approuver l’exécution complète.
Problèmes de placement de conception
Certains fabricants tentent de sublimer directement sur des chemises blanches vierges pré-construites pour gagner du temps. Ce raccourci provoque de graves défauts de qualité appelés « images fantômes ». Lorsque la presse à chaud aplatit la chemise préfabriquée, le tissu se regroupe autour des aisselles, du col et des coutures latérales. Le colorant ne peut pas pénétrer à l’intérieur de ces plis. Lorsque la chemise est portée, les plis s’ouvrent, révélant des plis blancs qui traversent le motif. Évitez strictement de sublimer sur des flans préfabriqués. Mandatez un flux de travail de coupe-couture. L'impression sur des panneaux de tissu plats avant la couture garantit une couverture complète de l'encre et élimine complètement les images fantômes.
Vérification des fournisseurs
Choisir le bon partenaire de fabrication détermine le succès de votre ligne de vêtements. Toutes les installations de sublimation ne fonctionnent pas selon les mêmes normes. Un papier transfert de mauvaise qualité ou des colorants bon marché donnent des graphiques flous et atténués. Auditez rigoureusement vos fournisseurs. Demandez les spécifications DPI (Dots Per Inch) de leur imprimante. Demandez des échantillons de leurs travaux antérieurs pour inspecter la netteté des textes fins et des logos. Effectuez un test d'étirement sur leurs échantillons pour vous assurer que le tissu de base conserve son opacité et ne devient pas transparent lorsqu'il est sous tension.
Conclusion
Vérifiez votre inventaire actuel de vêtements de sport pour identifier les points de défaillance tels que les numéros qui s'écaillent ou les logos fissurés.
Demandez des radiations physiques de tissu à votre fabricant pour vérifier la précision des couleurs Pantone sur votre mélange de polyester spécifique.
Transition de vos conceptions d'uniformes d'équipe complexes et multicolores vers un flux de travail de sublimation coupé-cousu pour éliminer les défauts fantômes.
Spécifiez la sérigraphie uniquement pour les commandes groupées de vêtements 100 % coton ou de modèles nécessitant des encres spéciales en relief.
FAQ
Q : Peut-on sublimer sur des chemises 100 % coton ?
R : Non. Les colorants par sublimation se lient uniquement chimiquement aux fibres polymères synthétiques. Si vous tentez de sublimer sur du 100 % coton, la teinture disparaîtra complètement lors du premier cycle de lessive. Vous devez utiliser des tissus contenant au moins 70 % de polyester pour des résultats permanents.
Q : Pourquoi ma chemise sublimée a-t-elle des plis blancs sous les bras ?
R : Ce défaut est appelé image fantôme. Cela arrive lorsqu’un fabricant sublime une chemise vierge pré-cousue. Le tissu se plie sous la presse à chaud, empêchant la teinture d'atteindre les zones cachées. Pour éviter cela, spécifiez toujours un procédé de fabrication coupé-cousu.
Q : La sérigraphie dure-t-elle plus longtemps que la sublimation ?
R : Non. La sérigraphie applique une couche d’encre sur le tissu. Cette couche finira par se fissurer, se décoller ou se décolorer après un lavage et une abrasion intensifs. La sublimation intègre le colorant à l'intérieur de la fibre, la rendant permanente et très résistante au lavage et au frottement.
Q : Puis-je sublimer un logo blanc sur une chemise noire en polyester ?
R : Non. L’encre de sublimation est transparente et il n’y a pas de colorant blanc dans le processus. Le tissu sombre absorbera l’encre transparente, rendant le dessin invisible. Vous devez commencer avec un tissu blanc ou de couleur claire et imprimer le fond sombre autour du logo.
Q : Quelle méthode est la meilleure pour démarrer une nouvelle marque de vêtements de sport avec un faible capital ?
R : La sublimation est supérieure pour les nouvelles marques. Il ne nécessite aucun frais de configuration d'écran et prend en charge les modèles d'impression à la demande. Vous pouvez proposer des conceptions complexes et multicolores sans détenir d’inventaire physique ni respecter des quantités minimales de commande élevées.
Q : La sublimation alourdit-elle le tissu ?
R : La sublimation n’ajoute aucun poids ni texture au tissu. Parce que le colorant se lie au niveau moléculaire à l’intérieur des fibres, le vêtement conserve exactement son poids, son drapé et sa douceur au toucher d’origine. Cette finition sans frottement le rend idéal pour les sports d'endurance.
L’évaluation d’échantillons de vêtements de sport personnalisés est essentielle avant d’approuver la production en vrac. Ce guide explique comment examiner les échantillons de prototypes, d'ajustements, de tailles et de pré-production tout en vérifiant les mesures des vêtements, l'étirement et la récupération du tissu, la gestion de l'humidité, les coutures, les bordures, la marque et la qualité d'impression. Il couvre également les tolérances de fabrication acceptables, les tests d'usure dynamique, les révisions du Tech Pack et les procédures d'approbation des échantillons. En suivant un processus d'échantillonnage structuré, les marques de vêtements de sport peuvent identifier rapidement les problèmes de production, réduire les erreurs coûteuses de commandes groupées, maintenir une qualité constante et garantir que les vêtements finaux répondent aux exigences de performance, d'ajustement, de durabilité et de marque.
En savoir plus
Comprendre le MOQ des vêtements de sport personnalisés est essentiel pour équilibrer les coûts de production, le risque de stock et les besoins de personnalisation. Ce guide explique les quantités minimales de commande typiques pour les vêtements d'équipe, les marques émergentes de vêtements de sport et les détaillants établis, tout en examinant comment l'approvisionnement en tissus, les méthodes d'impression, la complexité des vêtements et l'image de marque affectent les exigences des usines. Il compare également la production à faible MOQ et à volume élevé en termes de coût unitaire, de marges, de délais de livraison et de flexibilité. En évaluant le stade de l'activité et la demande du marché, les marques peuvent choisir des volumes de commandes plus pratiques et négocier de meilleures conditions de production avec les fabricants de vêtements de sport.
En savoir plus
Ce guide explique comment calculer un délai de livraison réaliste pour les vêtements de sport personnalisés en tenant compte des approbations de pré-production, de la fabrication, des méthodes de décoration, du volume des commandes, de la demande saisonnière et de l'expédition. Il compare les délais d'exécution pour la sublimation, la sérigraphie, le transfert thermique et la broderie tout en identifiant les causes courantes des retards de livraison des uniformes. Les entraîneurs, les directeurs sportifs et les acheteurs d'équipes peuvent également apprendre à évaluer les délais des fournisseurs, à distinguer le temps de production du délai de livraison, à gérer les approbations des listes et des illustrations et à créer un tampon de commande pratique pour garantir que les uniformes personnalisés arrivent avant les matchs, tournois et autres dates limites importantes.
En savoir plus